

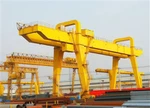
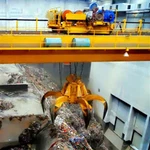
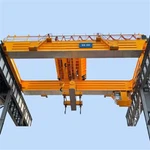


Puente grúa con cuchara de doble viga
Descripción de productos
¿Qué son las grúas puente con cangilones de doble viga?
A Puente grúa con cuchara de doble vigaes una grúa puente con dos vigas principales (vigas) que corre sobre rieles a lo largo de un puente que cruza una bahía o un patio. Está equipado con un equipo especializadoagarrar el balde(también llamado cucharón bivalvo) para manipular materiales a granel.
es elcaballo de batalla para sólidos sueltos a granelen industrias como puertos, plantas de energía, acerías y depósitos de chatarra.
Ventajas clave
Alta eficiencia:Ciclos rápidos y totalmente mecanizados para transferencias de grandes-volumen.
Versatilidad:Una grúa puede servir a múltiples puntos (almacenamiento, estación de transferencia, línea de procesamiento).
Utilización del espacio:Utiliza el espacio superior, liberando el suelo para almacenamiento y vehículos.
Mano de obra reducida:Minimiza o elimina la necesidad de-cargadoras frontales, excavadoras y mano de obra.
Capacidad del gabinete:Puede alojarse en un edificio o funcionar al aire libre.
Consideraciones de diseño y factores de selección
Al especificar una grúa de este tipo, los ingenieros deben considerar:
| Factor | Consideraciones |
|---|---|
| Capacidad | Peso de la cuchara + peso máximo de material levantado. (por ejemplo, una grúa de 10 toneladas con una cuchara de 2 toneladas de carga útil). |
| Durar | Distancia entre los carriles de la pista. Determina el diseño y el costo del puente. |
| Clase de servicio | La intensidad con la que se utilizará (p. ej., FEM/ISO M6, M7 o M8 para funcionamiento continuo de servicio pesado-). |
| Sistema de control | Operado por cabina-(operador en una cabina de la grúa) oControl remoto por radio(operador en tierra). |
| Ambiente | Interiores, exteriores, corrosivos (agua salada), explosivos (polvo de carbón) o temperaturas altas/bajas. |
| Tipo y tamaño de agarre | Adaptado a la densidad del material, el tamaño del grumo y la abrasividad. |
| Componentes eléctricos | Unidades de frecuencia variable (VFD) para un movimiento suave y preciso. |
Resumen
En esencia, unPuente grúa con cuchara de doble vigaes unbrazo robótico sobre rieles de alta-capacidad y escala-industrial. Su diseño de doble-viga le confiere robustez para cargas pesadas y luces amplias, mientras que el cucharón de agarre lo transforma de un simple elevador a unsistema de manipulación de materiales a granel de precisión. Es una importante inversión de capital diseñada para automatizar y optimizar la logística central del movimiento de materias primas.
Componentes principales: rodamiento, caja de cambios, motor, bomba.
Lugar de origen: Henan, China
Garantía: 1 año
Peso (KG): 2000 kg
Vídeo de inspección saliente-: proporcionado
Informe de prueba de maquinaria: proporcionado
Diseño: doble haz
Efectividad: alta eficiencia
Velocidad de funcionamiento: funcionamiento a alta velocidad
Estabilidad: función anti-oscilación
Color:Opcional
Fuente de alimentación: 110V/220V/230V/380V/440V, personalizada
Luz: 7,5-31,5 m

Imágenes y componentes
1. Estructura del puente y sistema de recorrido largo
Este es el marco principal que mueve toda la grúa a lo largo del edificio o patio.
Vigas Principales (Vigas Dobles):Las dos vigas principales-portadoras de carga paralelas. Normalmente robustovigas de caja(cajas de acero soldadas) para una rigidez y resistencia a la torsión superiores, capaces de abarcar grandes distancias (de 30 a 100 m+). Soportan el carro, el polipasto y la carga completa.
Camiones finales:Los conjuntos con ruedas en cada extremo de las vigas del puente. Cada cabezal contiene:
Ruedas (ruedas de viaje):Dos o más ruedas de acero de doble-brida que se desplazan sobre los rieles de la pista.
Ejes y rodamientos:Para soportar las ruedas.
Conjunto de transmisión (para cabezales accionados):Incluye elmotor de accionamiento de puente, caja reductora, freno, y acoplamiento para accionar una o más ruedas.
Puente en coche:Generalmente 2 o 4 motores (uno o dos por cabezal) para movimiento sincronizado.Variadores de frecuencia (VFD)son estándar para una aceleración suave, un posicionamiento preciso y una tensión mecánica reducida.

2. Sistema de desplazamiento cruzado y con carro
La unidad que lleva el polipasto y se desplaza perpendicular al movimiento del puente.
Estructura del carro:Un marco rígido de acero que corre sobre rieles montados sobre las vigas principales.
Ruedas y rieles del carro:Ruedas (generalmente 4 u 8) que corren sobre rieles de carro sujetos a la parte superior de las vigas principales.
Unidad de carro:Consiste enMotor(es) de accionamiento, caja de cambios, freno y ruedas motrices.para mover el carro hacia adelante y hacia atrás a lo largo de la grúa.
Zona de influencia y parachoques:Dispositivos de absorción de impactos-en los extremos del marco del carro para evitar daños por-recorrido excesivo.
 |
 |
3. Mecanismo operativo de elevación y agarre
El corazón de la función de elevación y agarre. Para una grúa de cuchara de agarre, esto es más complejo que una grúa de gancho estándar.
Unidad de elevación principal:El cabrestante principal para subir y bajar la cuchara.
Motor de elevación:Motor eléctrico-de alta-torsión y{1}}resistencia.
Caja de cambios del polipasto:Reduce la velocidad del motor para lograr un potente par de elevación.
Tambor de elevación:Un gran cilindro de acero alrededor del cualcables de elevaciónestán heridos. El tambor tiene ranuras mecanizadas para guiar la cuerda.
Freno de elevación:Un freno de retención a prueba de fallas,-aplicado por resorte y liberado eléctricamente. Se activa automáticamente si se pierde energía.
Enhebrado de cuerda:La disposición específica de los cables del tambor, másgavillas(poleas), hasta la cuchara.
 |
 |
Mecanismo operativo de agarre:Esto difiere según el tipo de agarre.
Para una cuchara de 4-cuerdas (operada por cuerda):
Polipasto Auxiliar (polipasto de cierre):Un segundo cabrestante independiente (con su propio motor, caja de cambios, tambor y freno) dedicado a abrir y cerrar las mordazas. Sus cuerdas están conectadas al mecanismo de cierre de la cuchara.
Para una cuchara motorizada:
Carrete de cable de alimentación:Un carrete de cable accionado por un resorte- o un motor- suministra electricidad al motor interno de la cuchara a través de uncable colgante.
Motor de agarre:El motor eléctrico alojado dentro del cabezal de la cuchara, que acciona directamente las mandíbulas a través de un tren de engranajes.

4. Conjunto del cucharón de agarre (almeja)
El efector final-especializado.
Cabeza (o Concha):La carcasa central que contiene el mecanismo de bisagra para las mandíbulas. tieneorejas de elevaciónpara conexión a los cables de elevación.
Mandíbulas (o conchas):Las dos (o a veces más) mitades con bisagras que se clavan en el material. Son muy pesados y a menudo están revestidos con acero-resistente al desgaste o con un revestimiento duro para resistir la abrasión.
Pasadores y bujes de bisagra:Pasadores-resistentes que permiten que las mandíbulas giren.
Para cucharas motorizadas:Caja de cambios interna, motor y sistema de varillaje para abrir/cerrar mandíbulas.
Para agarraderas de cuerda:Poleas y eslabones que traducen el tirón de la cuerda en movimiento de la mandíbula.

5. Sistema eléctrico y de control
El sistema nervioso y el cerebro de la grúa.
Fuente de alimentación principal:
Sistema de adorno/carrete de cable:Proporciona energía CA trifásica al puente móvil. Acarrete de cableofestón(portacables deslizante elevado).
Disyuntor/aislador principal:Por seguridad y desconexión.
Cabina de Control o Control Remoto:
Cabina del operador:Una cabina cerrada, a menudo-con aire acondicionado, suspendida del carro o puente. Contiene:
Sistema de control remoto:Más común hoy en día. El operador utiliza uncontrol remoto por radio(transmisor colgante o de cinturón-) para una total libertad de movimiento y visibilidad en el suelo.

Panel de control/gabinetes:Aloje el controlador lógico programable (SOCIEDAD ANÓNIMA), contactores, VFDy relés de protección.
Dispositivos de comando: Controladores maestrosopalancas de mando(normalmente dos: uno para el desplazamiento del puente/carro y otro para las operaciones de elevación/agarre).
Dispositivos de seguridad y límite:
Interruptores de límite:Para el final-del-viaje en puente, carro y polipasto.
Sistemas anticolisión:Sensores para evitar que grúas en una misma pista choquen entre sí.
Indicador de momento de carga (LMI):Supervisa el peso de la carga y proporciona protección anti-sobrecarga.
Anemómetro:Para grúas exteriores, mide la velocidad del viento y puede activar alarmas o apagado-automático.
Botones de parada de emergencia:Ubicados en múltiples puntos estratégicos.

6. Infraestructura de apoyo
Componentes críticos, a menudo fijos.
Sistema de pista:
Vigas de pista:Vigas I-de acero pesado o vigas fabricadas que soportan los rieles de la grúa. Se montan sobre columnas de construcción o sobre una estructura de pórtico independiente.
Rieles de grúa:Rieles de acero de precisión (comoAISCoCRperfiles) fijados a las vigas de la pista para el desplazamiento de las ruedas de la grúa.
Clips y sujetadores de riel:Asegure el riel a la viga.

Recolectores (para grúas-operadas con cabina):
Barras / Rieles Conductores:Barras electrificadas aisladas que recorren la pista.
Coleccionistas de zapatos:Zapatas con resorte-en la grúa que se deslizan a lo largo de las barras conductoras para recoger energía para el accionamiento del puente.

Bosquejo

Técnico principal

Ventajas
1. Ventajas estructurales y de rendimiento
Alta capacidad de carga y estabilidad: El diseño de doble viga proporciona rigidez torsional y distribución de carga superiores, lo que permite capacidades de 5 a 500+ toneladas con una deflexión mínima
Capacidad de tramo largo: Puede abarcar de 20 a 120 metros sin soportes intermedios, maximizando el espacio utilizable en el piso/patio
Durabilidad-de servicio pesado: Construido para funcionamiento continuo (clases de servicio FEM/ISO M7-M8) con una vida útil de 20-30+ años
Control de precisión: Las modernas unidades VFD permiten una aceleración suave y un posicionamiento preciso (precisión de ±10 mm)
2. Beneficios operativos y de eficiencia
Ciclo completo de manipulación de materiales: Un solo sistema realiza operaciones de recogida, transporte y descarga.
Alto rendimiento: Tiempos de ciclo tan bajos como 2-3 minutos (p. ej., cucharas de 25 toneladas que mueven 500+ toneladas/hora)
Listo para la automatización: Se integra fácilmente con sistemas PLC, RFID y sistemas de pesaje para una automatización semi/completa
Costos laborales reducidos: Un operador reemplaza varios-cargadores frontales y sus operadores
Operación para todo-tiempo: Puede operar en condiciones donde falla el equipo con ruedas (lluvia, nieve, temperaturas extremas)
3. Beneficios económicos y ambientales
Menor costo operativo: La electricidad cuesta normalmente entre un 40% y un 60% menos que el equipo diésel por tonelada movida.
Huella mínima del suelo: Utiliza el espacio superior, manteniendo las áreas del suelo despejadas para el almacenamiento y el tráfico.
Reducción de derrames y polvo: Los puntos de transferencia cerrados y el vertido controlado minimizan la pérdida de material y la generación de polvo.
Recuperación de energía: Los motores regenerativos modernos pueden devolver la energía de frenado a la red
Bajo mantenimiento: Interfaz simple rueda/riel versus sistemas hidráulicos complejos en equipos móviles
4. Seguridad y versatilidad
Intrínsecamente más seguro: Separa hombre y máquina; El operador trabaja desde la cabina protegida o desde una distancia segura.
Múltiples opciones de agarre: Los sistemas de cambio rápido-permiten diferentes agarres para distintos materiales.
Diseño adaptable: Puede servir a múltiples puntos de recogida y descarga en un área grande
Resistente a desastres: El diseño elevado protege contra inundaciones e incidentes{0}}a nivel del suelo.
Solicitud:
1. Sector Energético
| Solicitud | Materiales típicos | Características especiales |
|---|---|---|
| Manejo de carbón(Plantas de energía) | Carbón en bruto-de-mina, carbón lavado | Motores-a prueba de polvo,-recubrimientos resistentes al fuego, sistemas de mezcla automatizados |
| Plantas de Biomasa | Astillas de madera, pellets y residuos agrícolas- | Protección contra la corrosión, diseño resistente a las chispas- |
| Residuos-en-energía | RSU, CDR, CSR | Cabinas estancas con filtración HEPA, cucharas reforzadas para residuos mixtos |
2. Puertos y terminales graneleros
| Solicitud | Escala | Configuración |
|---|---|---|
| Descarga de barcos | 500-5000 TPH | Tipo pórtico de largo alcance, sistemas de posicionamiento de barcos. |
| Gestión de corrales | Pilotes de 50.000 a 500.000 toneladas | Automatización de apilamiento/recuperación montada en rieles- |
| Transbordo | Entre buques/camiones/ferrocarril | Servicio de alto-ciclo, cambio rápido de pinzas |
3. Metales y Minería
| Solicitud | Características de los materiales | Requisitos de la grúa |
|---|---|---|
| Depósitos de chatarra | Denso, abrasivo, irregular. | Cucharas-para trabajos pesados (de 5 a 50 toneladas), opciones magnéticas y estructuras reforzadas |
| Manejo de minerales | Alta densidad, abrasivo | Revestimientos-resistentes al desgaste, diseño de alta-capacidad (hasta 100 toneladas de cucharas) |
| Procesamiento de escoria | Materiales calientes (hasta 400 grados) | Escudos térmicos, aleaciones especiales,-componentes refrigerados por agua |
4. Materiales de construcción y productos químicos
| Industria | Materiales manipulados | Consideraciones especiales |
|---|---|---|
| Cemento | Clínker, piedra caliza, yeso | Protección contra explosiones de polvo, sistemas de dosificación de precisión |
| Agregados | Arena, grava, piedra triturada. | Protección contra la abrasión, manipulación de alto-volumen |
| Fertilizantes | Urea, potasa, fosfatos. | Protección contra la corrosión, manipulación sensible a la humedad- |
| Granos y alimentos | Trigo, maíz, soja. | Estándares-de calidad alimentaria, diseño-a prueba de explosiones |
5. Aplicaciones especializadas
Gestión de presas y ríos: Manejo de materiales de dragado, remoción de sedimentos.
Respuesta a desastres: Remoción de escombros, reubicación rápida de materiales.
Instalaciones de reciclaje: Clasificación y traslado de materiales reciclables a granel
Fundiciones: Manipulación de coque, arena y piezas fundidas.
Grúaproducción procedimiento
FASE 1: INGENIERÍA Y DISEÑO
1.1 Diseño conceptual y detallado
Revisión de especificaciones del cliente: Análisis de capacidad, luz, ciclo de trabajo, material manejado y condiciones ambientales.
Modelado CAD: Modelado 3D (utilizando software como SolidWorks, Tekla o AutoCAD Inventor) de todo el sistema de grúa.
Análisis estructural: Análisis de elementos finitos (FEA) para simular tensiones, deflexiones y cargas dinámicas en vigas, testeros y troles.
Diseño mecánico y eléctrico: Selección de motores, cajas de cambios, frenos, y diseño de sistemas de control y esquemas eléctricos.
Generación de lista de materiales (BOM): Lista completa de todas las materias primas, componentes adquiridos y piezas estándar.
1.2 Adquisiciones y Logística
Pedido de Materias Primas: Adquisición de placas de acero (S355JR, Q345B), perfiles y forjados para vigas principales.
Componentes comprados: Abastecimiento de artículos estandarizados (ruedas, rodamientos, motores, cajas de cambios, VFD, PLC, cables metálicos, paneles eléctricos).
Fabricación/adquisición de cucharones de agarre: La cuchara puede fabricarse internamente-como un componente especializado o provenir de un fabricante de cucharas dedicado.
FASE 2: FABRICACIÓN DE COMPONENTES PRINCIPALES
2.1 Fabricación de la viga principal (el proceso central)
Esta es la actividad de fabricación más crítica y normalmente se realiza en una línea de producción dedicada.
Paso 1: preparación de la placa de acero
Granallado: Las placas se limpian y se les aplica una capa de imprimación protectora.
Corte CNC: Las placas se cortan con formas exactas mediante máquinas de corte por plasma CNC o por oxi-combustible. Se preparan biseles para soldar.
Paso 2: Sub-ensamblaje del alma y la brida
Soldadura de refuerzo: Los refuerzos longitudinales y transversales internos están soldados a la placa del alma en un dispositivo para evitar el pandeo.
Soldadura de bridas: Las placas de ala superior e inferior se unen al conjunto de alma usandosoldadura por arco sumergido (SAW). Esto se hace en máquinas de soldadura automática para garantizar soldaduras profundas, consistentes y de alta-resistencia.
Paso 3: Cierre de viga cajón
La segunda alma y el ala se agregan para formar la sección de caja completa.
Soldadura secuencial: La soldadura se realiza en una secuencia específica para controlar la distorsión por calor.
Paso 4: Alivio del estrés y alisado
Alivio del estrés vibratorioo a menudo se aplica un tratamiento térmico local para aliviar las tensiones internas de la soldadura.
Enderezamiento de vigas: Utilizando prensas hidráulicas o enderezadoras a la llama para corregir cualquier alabeo o desviación de comba.
Paso 5: Mecanizado y Perforación
Los extremos de las vigas están mecanizados para garantizar un ajuste perfecto y escuadrado con las conexiones del testero.
Los orificios para los pernos de conexión se perforan con unataladro radialo taladradora CNC para mayor precisión.
Paso 6: Montaje del riel del carro
La superficie de rodadura del carro está meticulosamente alineada y soldada o atornillada a la parte superior de la viga. Se utilizan niveles de precisión para garantizar la alineación paralela y la planitud.
2.2 Fabricación del camión terminal
Soldadura de marco: Fabricación de bastidores rígidos de testeras a partir de chapa de acero.
Conjunto de ruedas: Ajuste a presión-de ruedas en ejes con rodamientos-de alta resistencia. Las cajas de grasa están montadas en el bastidor.
Integración de la unidad motriz: El motor de accionamiento del puente, la caja de cambios y el acoplamiento se ensamblan en el bastidor como una unidad.
2.3 Fabricación del marco del carro
Proceso similar a la fabricación de vigas pero a menor escala. Se hace hincapié en la creación de una plataforma rígida que soportará las unidades de elevación.
El mecanizado preciso de los puntos de montaje de la base de las ruedas es fundamental para un desplazamiento suave.
2.4 Fabricación del cucharón de agarre
Corte y conformado: Las áreas de alto-desgaste (mordazas, bordes cortantes) se cortan de acero grueso y resistente-a la abrasión (Hardox, AR400).
Montaje y soldadura: Las mordazas están articuladas al conjunto del cabezal. La soldadura aquí es fundamental y a menudo utilizaGas inerte metálico (MIG)Soldadura para control.
Mecanizado: Los orificios de los bujes y los puntos de pivote están mecanizados para un funcionamiento suave.
Equilibrio dinámico(para cucharas motorizadas): El conjunto giratorio está equilibrado para minimizar la vibración.
FASE 3: MONTAJE MECÁNICO Y PINTURA
3.1 Pre-ensamblaje en fábrica (ajuste de prueba-arriba)
Viga-Conexión final del camión: Las dos vigas principales están atornilladas a los testeros para formar el puente completo. La alineación se comprueba con láser.
Ajuste seco del carro: El bastidor del carro se coloca sobre las vigas para comprobar su ajuste y recorrido.
Objetivo: Para identificar y corregir cualquier problema-de ajuste antes del desmontaje para pintar y enviar.
3.2 Preparación y pintura de superficies
Voladura abrasiva: Todos los componentes están granallados según el estándar Sa 2.5 para lograr una superficie de perfil de anclaje- perfectamente limpia.
Imprimación y pintura: Aplicación de un sistema multi-capa:
Imprimación epoxi rica en zinc-(75-100μm) para protección catódica.
Capa intermedia epoxi(100-150μm) para construcción y resistencia química.
capa final de poliuretano(50-75μm) para resistencia a los rayos UV y color final.
Curación: Los componentes pintados se hornean o{0}}se curan al aire en un ambiente controlado.
FASE 4: INTEGRACIÓN DE SISTEMAS ELÉCTRICOS Y DE CONTROL
4.1 Construcción de paneles
Los paneles de control y los gabinetes de resistencias están cableados según diagramas esquemáticos.
Se montan y cablean PLC, VFD, disyuntores y contactores.
Programación de software: Se escribe la lógica del PLC y se configuran los parámetros del VFD para cada motor (polipasto, trole, puente).
4.2 Acerca del cableado de-componentes
Los motores, interruptores de límite, pulsadores y sensores están cableados en los conjuntos mecánicos.
Sistemas de adornoo se montan enrolladores de cable.
Todas las conexiones están etiquetadas para una fácil instalación en-sitio.
FASE 5: PRUEBAS E INSPECCIÓN DE FÁBRICA (FAT)
Antes del envío, se realizan pruebas críticas para garantizar la funcionalidad y la seguridad.
Sin-cargar prueba funcional: Todos los movimientos (puente, carro, polipasto, apertura/cierre de cuchara) se realizan para verificar la dirección, la velocidad y la función del freno.
Pruebas de carga(Prueba de seguridad obligatoria):
Prueba de carga estática: Levantar el 125% de la capacidad nominal (según los estándares FEM/ISO) y sostenerlo para verificar la integridad estructural y la sujeción de los frenos.
Prueba de carga dinámica: Levantar y mover el 110% de la capacidad nominal para probar todas las funciones en condiciones de sobrecarga.
Prueba del dispositivo de seguridad: Verificación de todos los finales de carrera, paradas de emergencia, protección contra sobrecargas y sistemas anticolisión.
Inspección eléctrica: Verificaciones de resistencia de aislamiento, verificación de rotación de fases y pruebas de continuidad de puesta a tierra.
FASE 6: DESMONTAJE, EMBALAJE Y ENVÍO
La grúa se desmonta cuidadosamente en módulos transportables (vigas, testeros, carro, cuchara, paneles eléctricos).
Los componentes se embalan con cajas de madera y cubiertas protectoras para evitar daños durante el transporte marítimo/terrestre.
En cada pieza están marcados ojales de elevación y planos de montaje detallados.
FASE 7: MONTAJE Y PUESTA EN SERVICIO (SAT)
Preparación del sitio: Verificación del alineamiento de la pista, planitud del carril y suministro eléctrico.
Erección Mecánica: Utilizando grúas móviles, los componentes se levantan y atornillan según los planos de montaje.
Instalación Eléctrica: Todo el cableado está conectado entre paneles, motores y sensores.
Alineación y ajuste final: Alineaciones de ruedas, ajustes de frenos y posicionamiento de finales de carrera.
Prueba de Aceptación del Sitio (SAT): Una repetición de las pruebas clave de FAT, pero ahora en la pista instalada, presenciada por el cliente. Este es el hito-final de aprobación.

Vista del taller:
La empresa ha instalado una plataforma inteligente de gestión de equipos, y ha instalado 310 conjuntos (sets) de robots de manipulación y soldadura. Una vez finalizado el plan, habrá más de 500 conjuntos (conjuntos) y la tasa de conexión en red de equipos alcanzará el 95%.. 32 se han puesto en uso líneas de soldadura, se planea instalar 50 y la tasa de automatización de toda la línea de productos ha alcanzado el 85%.


Etiqueta: Grúa puente con cuchara de doble viga, fabricantes, proveedores, fábrica de grúa puente con cuchara de doble viga de China
Artículo anterior
Grúa aérea con agarre QZSiguiente artículo
Grúas aéreas a prueba de explosiones-QBTambién podría gustarte


Envíeconsulta